

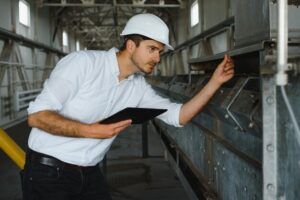
Рекомендуется начать с определения методологии визуальной проверки каждого соединения. Важно использовать стандартные шаблоны и руководства, такие как ISO 5817, чтобы оценить внешний вид швов на предмет дефектов, таких как трещины или пористость. Эффективная визуальная инспекция позволяет выявить проблемы на ранних стадиях, что снижает риск разрушений в будущем.
Дополнительно целесообразно интегрировать ультразвуковую методику контроля для глубинного анализа. Данный подход позволяет обнаружить скрытые дефекты, которые невозможно выявить простым осмотром. Использование специализированных датчиков и оборудования обеспечивает систему, которая может работать с различными типами металлов и покрытий.
Для упрощения анализа данных создана таблица, в которой приведены основные дефекты и соответствующие методы тестирования:
| Тип дефекта | Метод выявления |
|---|---|
| Трещины | Визуальная проверка, ультразвук |
| Пористость | Визуальная проверка, рентгенография |
| Сжижение | Ультразвук, рентгенография |
Кроме этого, предоставляет возможность использовать метод магнитной порошковой дефектоскопии для проверки стальных соединений, что позволяет получить результаты за короткий срок. Регулярное обучение персонала методам контроля способствует повышению квалификации и точности обнаружения недостатков.
Методы визуального контроля сварных швов
Применение метода неразрушающего визуального осмотра может обеспечить выявление поверхностных дефектов, таких как трещины, раковины или поры. Используйте увеличительное стекло или лупу для детального анализа шва на наличие мелких недостатков, которые могут оказать влияние на прочностные характеристики конструкции.
Фотографирование дефектов с дальнейшей их обработкой позволяет создавать архив нарушений, что способствует аналитике. Сравнение изображений до и после операции помогает определить степень изменения и выявить динамику состояния соединений.
Для улучшения видимости особое внимание уделите освещению. Используйте портативные светильники с регулировкой интенсивности света, чтобы устранить тени и блики, которые могут скрыть недостатки на поверхности. Боковая подсветка также может помочь лучше увидеть трещины.
- Регулярные проверки на светлом фоне увеличивают вероятность обнаружения дефектов.
- Фокусировка на определенных зонах, где чаще всего появляются проблемы, позволяет экономить время.
- Использование специальных зеркал для осмотра труднодоступных участков.
Визуальный метод требует системного подхода к документированию замеченных недостатков. Создание отчетов с рекомендациями по исправлению позволит избежать повторения ошибок в будущем. Установите регулярные графики проверки, чтобы поддерживать установленные стандарты качества.
Использование ультразвуковой дефектоскопии
Для высокоточного выявления внутренних недостатков в изделиях и их соединениях рекомендуется применять ультразвуковую дефектоскопию. Этот метод обеспечивает возможность обнаружения трещин, пор, включений и других аномалий, что в свою очередь позволяет предотвратить потенциальные аварии и гарантирует надежность продукции. Рекомендуется использование автоматизированных систем, поскольку они повышают скорость и точность измерений, а также упрощают обработку данных. Запускать инспекцию следует в соответствии с установленными стандартами, такими как ASTM E317 или ISO 17640, которые описывают процедуры и методы ультразвукового контроля.
При проведении ультразвуковой дефектоскопии важно учитывать следующие параметры:
- Частота ультразвука: Обычно применяется диапазон от 1 до 10 МГц, в зависимости от толщины материала и его характеристик.
- Тип преобразователя: Рекомендуется выбирать преобразователи с минимальными потерями, такие как линейные или концентрические.
- Калибровка: Регулярное калибрование оборудования позволяет поддерживать его в исправном состоянии и обеспечивает точность измерений.
Проверка механических свойств сварных соединений
Для оценки прочности соединений необходимо осуществлять испытания на разрыв, сжатие и изгиб. Рекомендуется проводить исследования на образцах, полученных из конечного продукта, чтобы удостовериться в реальных механических характеристиках. Выбор толщины и формы испытываемых образцов влияет на достоверность данных. Важно использовать стандартные методы, такие как ГОСТ 1497-84 для проверки прочности на растяжение.
Методы испытаний
Существует несколько методов определения механических свойств. Наиболее распространенные из них:
- Испытание на растяжение
- Искусственные изгибные испытания
- Тесты на сжатие
- Шарикоподшипниковый тест на твердость
Каждый из этих методов позволяет определить характеристики, такие как предел прочности, относительное удлинение и твердость соединений. Необходимо выполнять эти процедуры в соответствии с установленными нормами и учитывать влияние температуры и других факторов, которые могут изменить результаты испытаний.
Таблица механических свойств
| Тип испытаний | Предел прочности, МПа | Относительное удлинение, % | Твердость по Роквеллу |
|---|---|---|---|
| На растяжение | 400-600 | 15-25 | HRB 70-90 |
| На изгиб | 350-550 | 20-30 | HRB 65-85 |
| На сжатие | 450-700 | 10-20 | HRB 75-95 |
Для получения корректных данных необходимо соблюдать все процедуры при испытаниях. Специализированные лаборатории могут обеспечить точное выполнение испытаний и соответствие образцов международным стандартам. Регулярный мониторинг механических свойств поможет избежать неисправностей в эксплуатации и гарантировать надежность конструкции.
Классификация сварных швов по качеству

Сварные соединения классифицируют на основе выявленных дефектов и механических свойств. Основные категории: первый класс – идеально выполненные соединения, соответствующие стандартам без видимых изъянов; второй класс – допустимые дефекты (например, небольшие поры, что не влияет на прочность); третий класс – использованные соединения с серьезными недостатками, нуждающиеся в дополнительной обработке или ремонте.
Ключевые показатели классификации:
- Прочность на растяжение.
- Устойчивость к усталости.
- Ровность поверхности.
- Сквозные дефекты.
- Размеры шва.
Для качественной оценки сварных соединений рекомендуется использование неразрушающих методов испытаний, таких как ультразвуковая дефектоскопия или рентгенография. Также целесообразно применять визуальный контроль с фотодокументацией для фиксации состоянием шва на разных этапах. Важно задействовать международные стандарты, такие как ISO и ASTM, что обеспечит соответствие требованиям и безопасность конструкций.
Разработка стандартов и нормативов контроля
Разработка нормативов должна основываться на рекомендациях международных и национальных стандартов, таких как ISO и ГОСТ. Включение этих стандартов в процесс обеспечивает единые критерии оценки, что позволяет избежать разночтений и повысить надежность оценок. Необходимо установить четкие процедуры проведения испытаний и проверок, чтобы все производственные структуры могли их корректно применять.
Стандарты для проведения испытаний

Для проведения проверок необходимо создать классификацию методах, подходящих для различных типов соединений. Рекомендуется включить в список как визуальные, так и инструментальные методы. Примеры методов могут включать:
- Ультразвуковая дефектоскопия.
- Рентгенография.
- Визуальный контроль.
Каждый из методов должен быть описан в отдельной инструкции, где изложены требования к оборудованию, квалификации персонала и условиям работы.
Документация и отчетность
Важно также установить критерии приемлемости для каждого типа проверки. Эти показатели должны быть четкими и валидированными, чтобы обеспечить объективность результатов. В случае, если полученные данные не соответствуют установленным требованиям, следует зафиксировать возможные причины и разработать меры по их устранению.
Регулярный пересмотр и обновление стандартов и нормативов необходимы для их актуальности. Следует организовывать контрольные группы, состоящие из квалифицированных специалистов, которые будут проводить анализ развития технологий и вносить изменения в существующие нормативы. Это позволит соответствовать современным тенденциям и требованиям к изделиям.
Обучение персонала для контроля качества сварки
При организации процесса обучения сотрудников настоятельно рекомендуется разрабатывать специализированные курсы, ориентированные на конкретные методы соединения металлических элементов. Это позволит получить знания о технологиях сварки и правилах работы с различными типами оборудования.
Существует три ключевых блока, которые необходимо охватить в учебной программе:
- Теоретические основы: типы соединений, процессы сварки, влияние технологий на характеристику соединений.
- Практические занятия: освоение техники выполнения соединений, управление параметрами, использование защитных газов и материалов.
- Подходы к испытаниям: методы проверки целостности версий изделий, мониторинг изменений в процессе сварки, анализ возможных дефектов.
Важно привлекать опытных специалистов для проведения семинаров и мастер-классов, которые могут передать свой практический опыт. Заложение основ теории – это лишь первый шаг, но умение применять знания на практике решает многое.
Регулярное тестирование навыков сотрудников на месте работы–ключевая часть процесса повышения квалификации. Необходимо организовать плановые аттестации каждый квартал, что поможет выявить слабые стороны и определить области для дополнительного обучения.
Рекомендуется внедрить систему наставничества, где более опытные сотрудники будут делиться опытом с новичками. Это не только улучшит вовлеченность, но и создаст атмосферу командной работы.
В качестве дополнительного инструмента обучения полезно использовать интерактивные симуляторы, позволяющие моделировать разные ситуации и оттачивать навыки. Проведение таких тренировок обеспечивает безопасную и бесстрессовую среду обучений.
Документация и регистрация результатов контроля
Каждое тестирование выполняемых соединений должно сопровождаться детальной документацией. Для этого целесообразно использовать унифицированные формы, включающие данные о типе материала, методе соединения, результатах визуального осмотра, а также результаты неразрушающих испытаний. Регистрация таких сведений позволяет отслеживать и сопоставлять результаты на разных этапах производства.
Важно сформировать журнал учета усовершенствований, фиксирующий все изменения в техпроцессах и их влияние на параметры соединений. Это может включать, например, применяемые технологии, настройки оборудования и используемые материалы. В таблице ниже представлен пример записи, которую можно ввести в такой журнал:
| Дата | Тип соединения | Технология | Результаты |
|---|---|---|---|
| 01.10.2023 | Стык | Электродуговая сварка | Допускается |
Для анализа информации и выявления тенденций целесообразно применять специализированное программное обеспечение. Оно упрощает обработку данных и визуализацию результатов. Регулярные отчеты на основе собранных данных помогают своевременно выявлять отклонения и выявлять меры по их устранению. Рекомендуется организовать периодические проверки документации, что позволит поддерживать высокий уровень стандартизации на всех этапах процесса.
Анализ причин дефектов сварных швов
Частые причины недостатков включают неверные настройки оборудования. Например, недостаточная мощность индукции может привести к неполной проработке стыка. Замеры температурного режима на начале и конце процесса помогут в диагностике. Предпочтительно использовать термографы для точного мониторинга.
Некорректная подготовка деталей, включая очистку от загрязнений, может вызвать образование шлаков и дефектов. Эффективным решением считается применение пескоструйной обработки перед процессом соединения. Это улучшает взаимодействие металлов и уменьшает вероятность коррозии.
Не менее значимым является контроль за подачей присадки. Неправильное соотношение может привести к слабым местам. Рекомендуется использовать автоматизированные дозаторы для обеспечения необходимой точности в процессе. Это уменьшит риск возникновения пустот и недопустимых дефектов.
| Причина дефекта | Предотвращение |
|---|---|
| Неверные параметры оборудования | Регулярная калибровка и обучение операторов |
| Неочищенные поверхности | Пескоструйная обработка |
| Неправильная подача присадки | Использование автоматизированных систем |
Исследования показывают, что применение новых технологий, таких как ультразвуковая или термографическая диагностика, значительно повышает выявляемость дефектов на ранних этапах. Инвестиции в такие системы оправданы сокращением рекламаций и повышением долговечности изделий.
Вопрос-ответ:
Как осуществляется контроль качества сварных швов на заводе металлоконструкций?
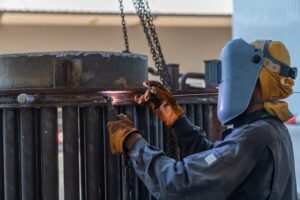
Контроль качества сварных швов на заводе металлоконструкций включает в себя несколько этапов. Сначала проводится визуальный осмотр, на котором специалисты проверяют внешний вид швов на наличие дефектов. Далее осуществляются неразрушающие испытания, такие как ультразвуковая или радиографическая проверка, чтобы выявить внутренние дефекты. Наконец, для обеспечения надежности сварных швов проводятся разрушительные испытания, при которых образцы тестируются на прочность. Все результаты контроля регистрируются и анализируются для улучшения качества продукции.
Какие методы неразрушающего контроля применяются для проверки сварных швов?
В производстве применяют несколько методов неразрушающего контроля сварных швов. Наиболее распространенные из них: ультразвуковая дефектоскопия, которая позволяет обнаружить скрытые трещины и поры в структуре металла; радиографический контроль, использующий рентгеновские лучи для выявления дефектов; и магнитно-порошковый метод, который полезен для обнаружения поверхностных и подповерхностных дефектов в ферромагнитных материалах. Каждый из этих методов имеет свои преимущества и недостатки, и выбор конкретного метода зависит от требований проекта и специфики материалов.
Каковы основные дефекты сварных швов, которые контролируются на заводе?
На заводе металлоконструкций используются несколько критериев для оценки качества сварных швов. Основные дефекты включают поры, которые возникают при смешивании газов с расплавленным металлом; трещины, которые могут образовываться в результате термических напряжений; а также непровары — участки, где металл не соединился должным образом. Кроме того, контроль включает проверку правильности геометрии шва и наличие отслоений. Такие дефекты могут значительно повлиять на прочность конструкции и ее эксплуатационные характеристики.
Как часто проводится контроль сварных швов на заводе металлоконструкций?
Частота контроля сварных швов на заводе зависит от типа продукции и требований клиента. Обычно контроль осуществляется на каждом этапе производства, начиная с входного контроля материалов и заканчивая финальной проверкой перед отгрузкой. В большинстве случаев визуальный контроль выполняется на каждой сварке, а неразрушающие испытания могут проводиться выборочно или на каждой второй сварке в зависимости от условий эксплуатации и специфики изделий. Кроме того, для ответственных конструкций контроль может проводиться по дополнительным требованиям проектной документации.


Добавить комментарий